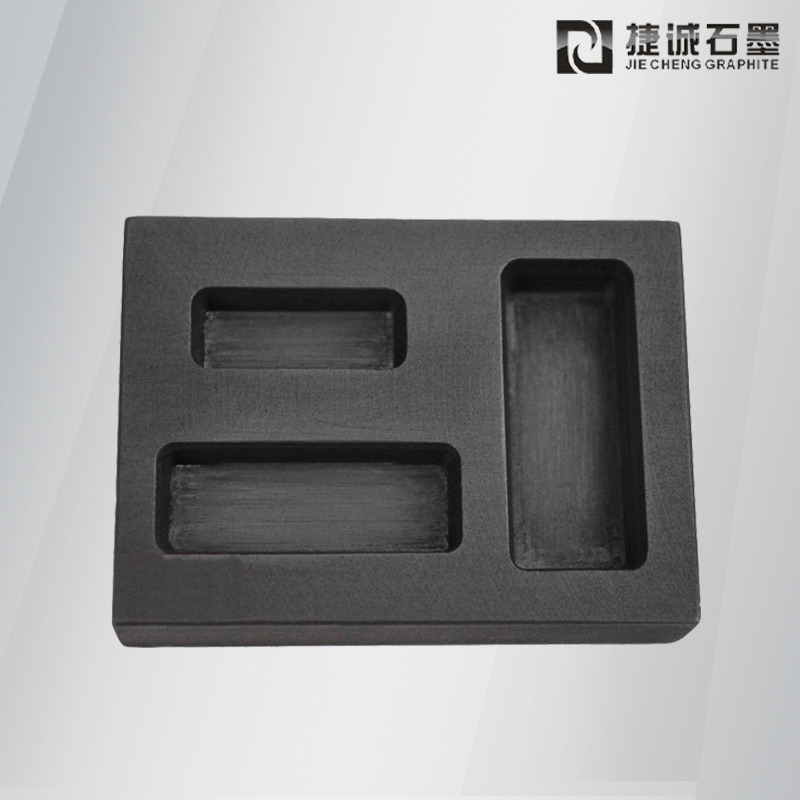
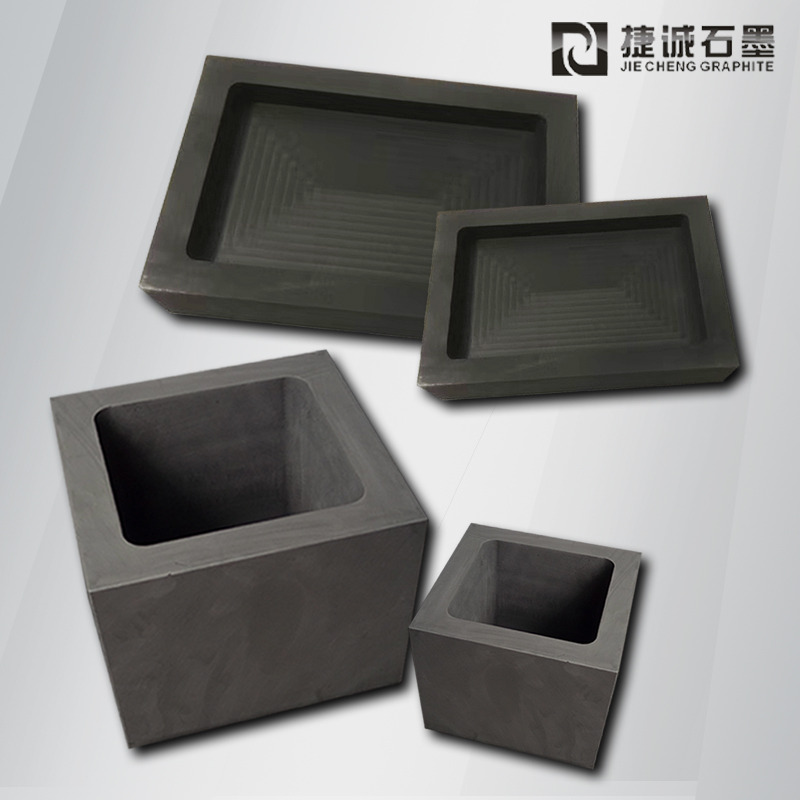
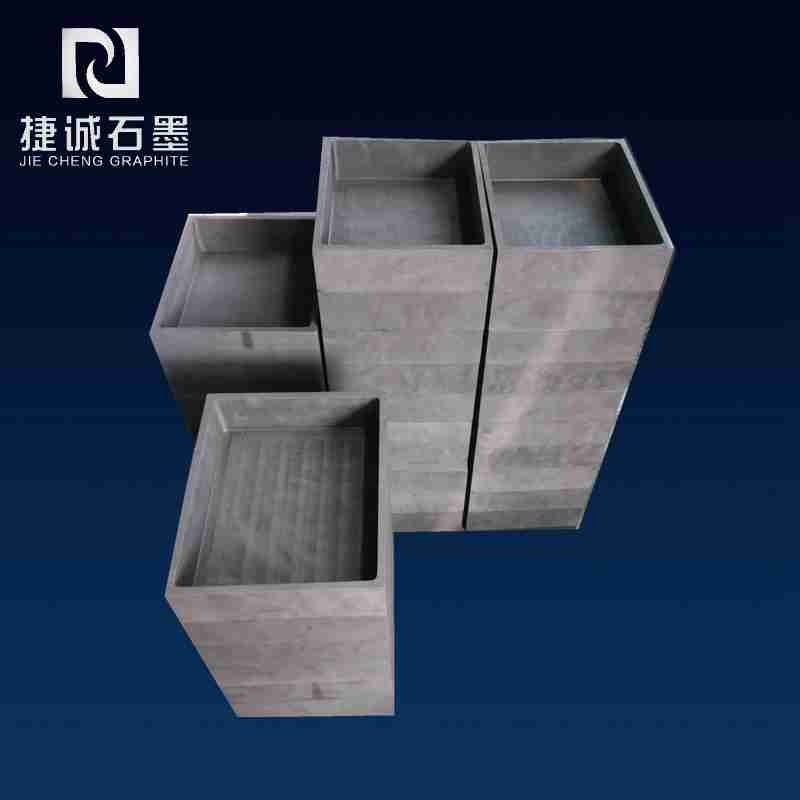
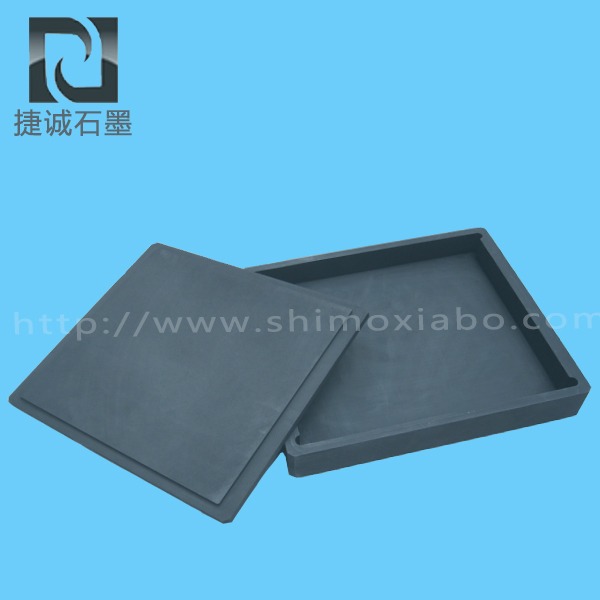
石墨匣钵
石墨匣钵的基础工艺流程
1. 原料准备与预处理
选材:选择高纯度石墨资料(如400目石墨粉),需经过筛网分级去除杂质,保证纯净度。
预处理:部分工艺需对石墨粉进行造粒干燥或炭化处理。例如,将石墨细粉与粘结剂(如沥青、树脂)按份额混合后喷雾干燥,再在450–650℃下炭化300小时以上,构成主体资料。
2. 成型工艺
限制成型:常见办法包括热压成型、冷压成型及等静压成型。
热压/冷压:将石墨粉与粘合剂(如酚醛树脂)混合后,在液压机(如1000吨液压机)中加压成型(5–20 MPa),并经过单压或双压形式进步密度和强度。
等静压成型:用于制备细结构石墨匣钵,经过25–30 MPa压力均匀限制,保证资料各向同性,减少开裂风险。
模压拼装:部分工艺选用石墨片焊接或模具拼装成型,适用于杂乱形状匣钵。

3. 烧结与碳化
高温烧结:在保护性气体(如氮气)环境中,以300–1600℃进行长时间烧结(≥300小时),促进石墨结晶化并提升结构稳定性。
碳化处理:在无氧条件下进行罐烧,温度达500–1200℃,使粘合剂(如酚醛树脂)碳化,增强匣钵的机械性能。
4. 表面处理与浸渍
抛光/喷漆:提升外观质量及耐腐蚀性。
浸渍处理:选用真空浸渍法,将匣钵浸入酚醛树脂或沥青中,经过负压和加压(如10 MPa)填充孔隙,重复2–3次以构成保护层,进步密度和抗折强度。
5. 检测与包装
检测目标包括体积密度(≥1.75 g/cm³)、抗压强度(≥80 MPa)、抗折强度(≥30 MPa)及碳含量(≥99.9%)。合格产品经包装后运输。
相关产品

热门关键词