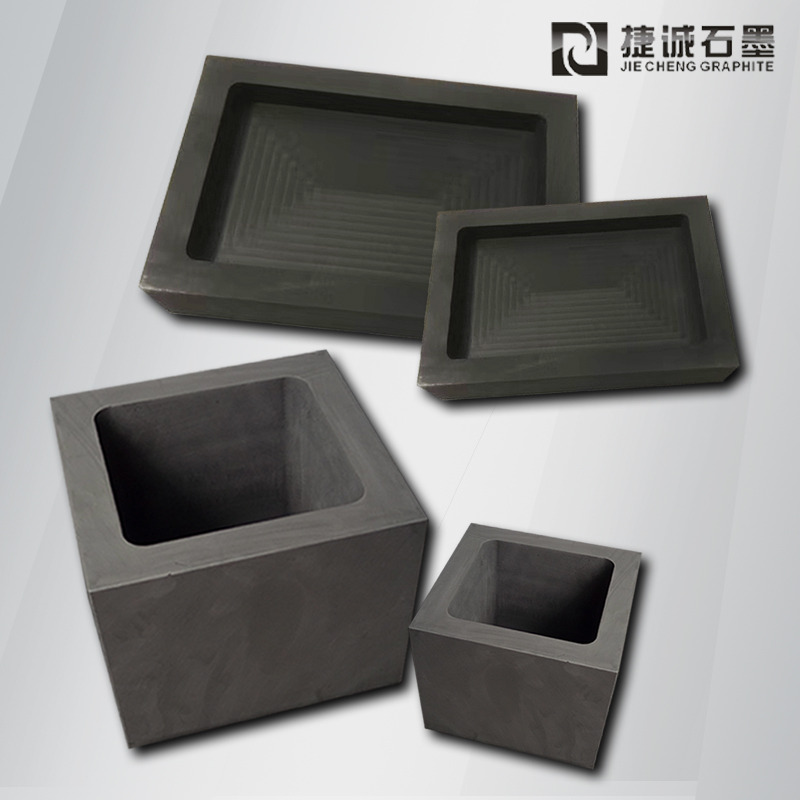
石墨匣钵
石墨匣钵生产流程详解
一、石墨匣钵的中心质料与预处理
石墨匣钵以高纯度鳞片石墨(碳含量≥99%)为主要质料,辅以黏结剂(如煤沥青或酚醛树脂)增强成型性。生产前需完结以下步骤:
质料破碎与筛分:石墨块经颚式破碎机破坏至0.5-1mm颗粒,通过200目筛网控制粒度散布,保证坯体密度均匀。
混合配比:按石墨粉70%-80%、黏结剂20%-30%的份额混合,温度需保持在80℃左右以保持黏结剂流动性。
陈化处理:混合料静置24-48小时,使黏结剂充沛浸透石墨颗粒空隙,进步可塑性。
二、成型工艺与关键参数
根据匣钵形状复杂度挑选不同成型方法,常见工艺包含:
模压成型:适用于简略结构,压力设定为50-100MPa,保压时刻3-5分钟,成型密度可达1.6-1.8g/cm³。
等静压成型:用于异形件,选用200-300MPa液压均匀施压,坯体密度偏差<1%。
挤出成型:连续生产管状匣钵,螺杆转速控制在20-30rpm,挤出温度120-150℃。
三、高温烧结与微观结构优化
烧结是决定匣钵性能的中心环节,需在惰性气氛(如氮气)保护下进行:
低温阶段(200-600℃):黏结剂碳化,升温速率≤5℃/min,防止开裂。
中温阶段(600-1200℃):石墨晶体开端定向摆放,保温2-4小时。
高温阶段(1800-2500℃):石墨化完结,体积缩短率约15%-20%,终究制品孔隙率<5%。

四、后处理与质量检测
机械加工:运用金刚石刀具车削或钻孔,外表粗糙度控制在Ra3.2μm以内。
浸渍增强:部分产品需浸渍呋喃树脂(增重率5%-8%)以进步抗氧化性。
性能测验:
耐压强度:≥30MPa(GB/T 1431-2009标准)
热震稳定性:室温至1600℃急冷急热循环20次无裂纹
灰分检测:≤0.5%(高温灼烧法)
五、应用场景与工艺立异
石墨匣钵广泛用于光伏单晶硅成长、稀土冶炼等领域,近年通过以下技能进步寿命:
涂层技能:外表喷涂碳化硅涂层(厚度50-100μm),使抗氧化温度进步200℃。
复合增强:增加碳纤维(3%-5%)可将抗折强度进步40%以上。